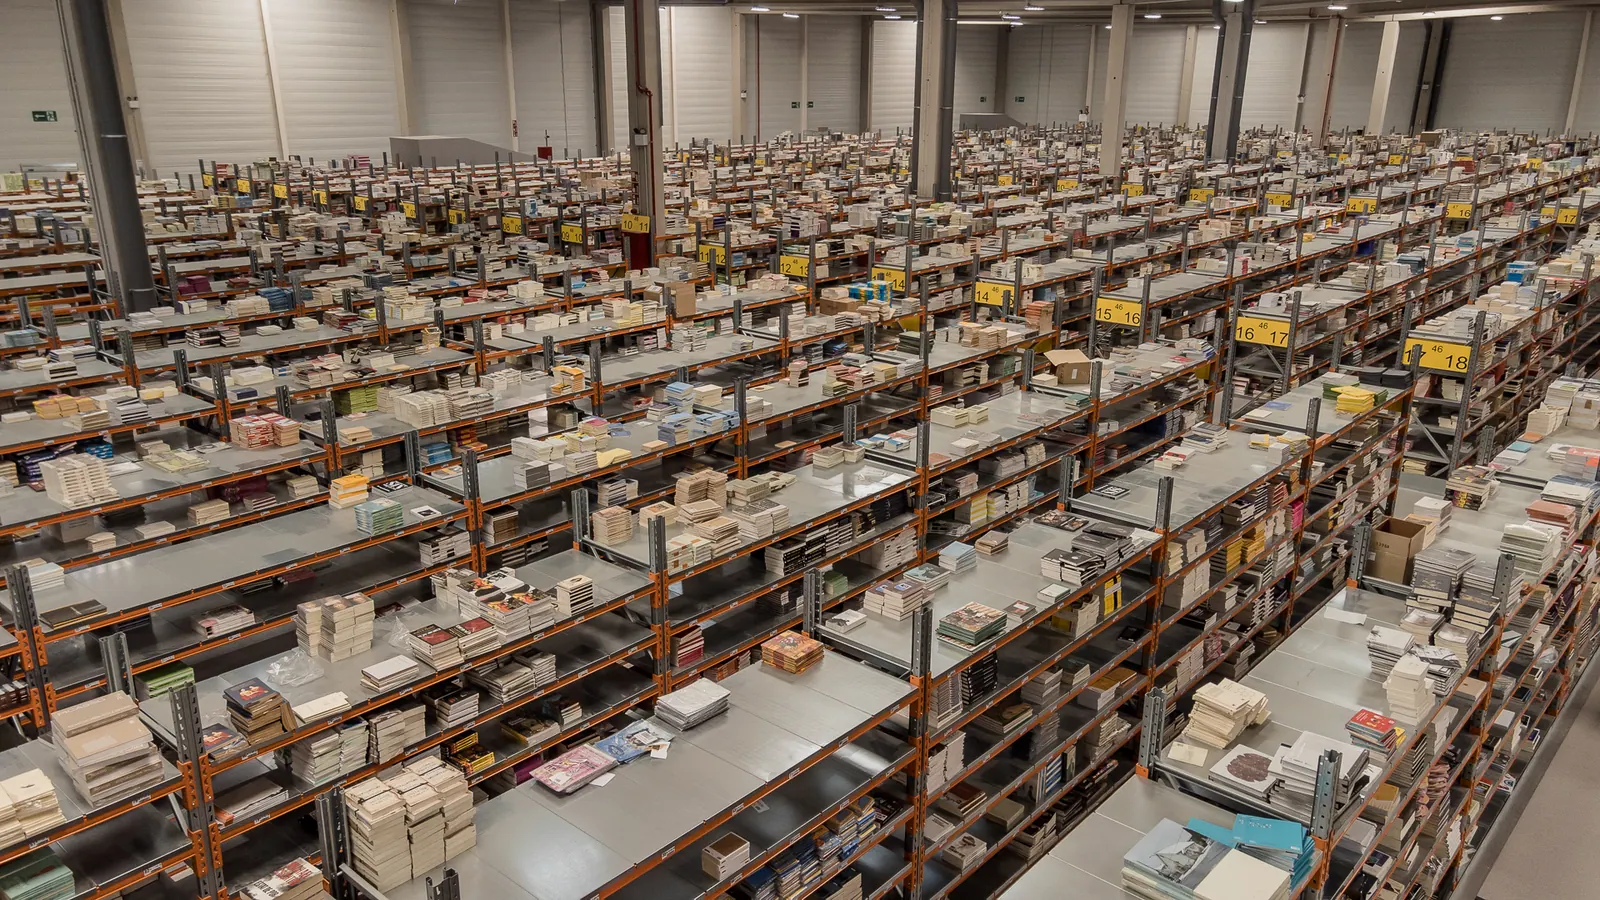
El diseño layout de un almacén decide por dónde se mueven cada palé, cada caja y cada persona durante toda la jornada. Por eso, cuando un almacén pierde productividad, la causa suele estar menos en el esfuerzo del equipo que en un layout que se ha quedado pequeño o que nunca se pensó para la actividad que tiene hoy. Repasamos qué factores intervienen en el diseño y cómo afecta cada uno a la productividad.
Qué es el diseño layout de un almacén
El diseño layout de un almacén es la distribución física de sus zonas, estanterías, pasillos y muelles, y de los flujos que los conectan: dónde entra la mercancía, dónde se guarda, dónde se prepara y por dónde sale. Un buen layout no es el que más palés mete por metro cuadrado, sino el que equilibra capacidad, velocidad y seguridad para el perfil de pedidos real del almacén.
Es, además, una decisión que condiciona todo lo demás durante años. Una estantería mal orientada o una zona de picking lejos de expedición no se corrigen con más personal ni con un software nuevo; como mucho, se compensan, y esa compensación se paga cada día en horas de trabajo.
Factores que intervienen en el diseño layout
Los factores del diseño layout no se deciden por separado: la altura condiciona el equipo de manutención, el equipo fija el ancho de pasillo y el pasillo determina cuántas ubicaciones caben. Estos son los que más pesan.
Flujos y recorridos
El punto de partida es cómo circula la mercancía desde la recepción hasta la expedición. Los dos esquemas habituales son el flujo en U, con recepción y expedición en el mismo frente, y el flujo en línea, con la entrada por un lado de la nave y la salida por el opuesto. El primero comparte muelles y acorta los recorridos de los productos que más salen, mientras que el segundo separa mejor entradas y salidas cuando los volúmenes son altos. En los dos casos el objetivo es que los flujos no se crucen y que nadie recorra el almacén de punta a punta sin necesidad.
Zonificación por rotación (ABC) y slotting
La clasificación ABC ordena las referencias según su rotación, es decir, según cuántas líneas de pedido generan: unas pocas referencias A concentran la mayor parte de los movimientos, mientras que las C apenas se mueven. El slotting, que es la asignación de una ubicación concreta a cada referencia, aprovecha esa clasificación para poner las A cerca de expedición y a una altura cómoda, y llevar las C a las zonas más alejadas o más altas. Como la rotación cambia con las temporadas, los lanzamientos y los clientes, el slotting no se hace una sola vez: se revisa periódicamente con los datos de salidas.
Tipo de almacenaje y altura
El sistema de almacenaje depende de la mercancía y de cómo se pide. La estantería convencional de paletización da acceso directo a cada palé; la compacta (drive-in) y la dinámica de palés ganan densidad a cambio de acceso, y encajan cuando hay muchos palés de pocas referencias; la estantería de picking manual y la dinámica de cajas sirven para preparar bultos y unidades sueltas. La altura útil de la nave es el otro condicionante: aprovecharla aumenta la capacidad sin ampliar superficie, aunque obliga a usar equipos que eleven más y a comprobar la carga que admite la solera.
Pasillos y equipos de manutención
El ancho de los pasillos lo marca el equipo que circula por ellos. Una carretilla contrapesada necesita más espacio para girar que una retráctil, y los pasillos estrechos para carretillas trilaterales o recogepedidos de altura ganan muchas ubicaciones a cambio de equipos más caros y menos versátiles. Por eso la elección del equipo y la del pasillo se hacen a la vez y con los datos del fabricante. También cuentan los pasillos transversales, que acortan los recorridos de picking aunque ocupen espacio de almacenaje.
Muelles, recepción y expedición
Las zonas de muelle son a menudo el primer cuello de botella del almacén. En la entrada hace falta espacio para descargar, controlar y ubicar sin bloquear al camión siguiente; en la salida, para que los pedidos preparados esperen a consolidarse y cargarse sin invadir los pasillos. Estas zonas se dimensionan para los picos y no para la media, es decir, para los camiones que coinciden en la misma franja y para el volumen que se carga en las horas punta.
Zonas de picking y zonas de reserva
Separar el picking de la reserva es una de las decisiones con más efecto en la productividad. La zona de picking concentra las ubicaciones desde las que se prepara, a nivel de suelo o a una altura accesible, mientras que la reserva guarda el resto del stock, normalmente en altura; las reposiciones conectan las dos. Una zona de picking compacta acorta los recorridos de preparación, siempre que las reposiciones lleguen a tiempo y no coincidan con los preparadores en los mismos pasillos.
Crecimiento y flexibilidad
Un layout se diseña para la actividad de hoy y para la de los próximos años. Conviene prever cómo crecerá el almacén: qué zona se puede ampliar, qué estanterías se pueden reconfigurar y dónde cabría una automatización futura sin rehacerlo todo. Un diseño demasiado ajustado a la situación de partida se queda corto con el primer cambio de cliente, de surtido o de canal, por ejemplo cuando el almacén empieza a servir pedidos más pequeños y frecuentes.
Seguridad
La seguridad forma parte del diseño y no es una revisión que se hace al final. Las vías de circulación señalizadas y separadas para peatones y carretillas, los cruces con buena visibilidad y las salidas de emergencia despejadas responden a la normativa de lugares de trabajo (Real Decreto 486/1997). En las estanterías, las normas UNE-EN 15620 y UNE-EN 15635 tratan las holguras de diseño y el uso, el mantenimiento y las inspecciones periódicas; un layout que obliga a maniobras forzadas multiplica los golpes a las estanterías y, con ellos, el riesgo.
Tecnología y SGA
La tecnología depende del layout más de lo que parece. El Sistema de Gestión de Almacén (SGA) propone ubicaciones, ordena las rutas de picking y lanza las reposiciones, pero lo hace sobre el mapa de ubicaciones y las reglas que se le dan: si el layout está mal resuelto, el SGA solo hace más rápido un recorrido malo. Lo mismo ocurre con la automatización, que necesita un espacio, unos flujos y unas alturas pensados para ella. Por eso lo lógico es revisar primero el layout y configurar o implantar la tecnología después.
Cómo afecta el layout a la productividad
El layout afecta a la productividad del almacén por cuatro vías: los recorridos, los cuellos de botella, la ocupación y los errores. La más visible son los recorridos, porque el picking es la tarea que más horas consume. La revisión de De Koster, Le-Duc y Roodbergen sobre preparación de pedidos (European Journal of Operational Research, 2007), que recoge datos de Tompkins y otros (Facilities Planning, 2003), sitúa el picking en hasta el 55 % del coste operativo de un almacén y el desplazamiento en cerca de la mitad del tiempo del preparador.
Cada metro que el layout ahorra en un recorrido se repite, por tanto, en cada línea de pedido y todos los días. Las otras tres vías son menos visibles, aunque igual de caras:
| Vía | Con un layout mal resuelto | Lo que busca el diseño |
|---|---|---|
| Recorridos | Preparadores que cruzan el almacén para buscar referencias de alta rotación | Referencias A cerca de expedición y una zona de picking compacta |
| Cuellos de botella | Esperas en muelles, pasillos saturados y reposiciones que bloquean el picking | Zonas dimensionadas para los picos y flujos que no se cruzan |
| Ocupación | Estanterías llenas en una zona y huecos en otra; palés en el suelo | Sistema de almacenaje y slotting acordes con el stock real |
| Errores | Referencias parecidas juntas, ubicaciones mal identificadas y prisas | Ubicaciones claras y referencias similares separadas |
Para quien aprueba la inversión, estas cuatro vías se traducen en coste y en riesgo: horas de trabajo por pedido, espacio que se paga y no se usa, ampliaciones de nave que quizá no hacían falta, reclamaciones por errores y accidentes. Por eso un cambio de layout se evalúa con los datos de actividad del propio almacén, comparando la situación actual con la propuesta antes de mover una sola estantería.
Cuándo conviene revisar el layout
Revisar el layout de un almacén tiene sentido cuando aparece alguna de estas señales:
- La productividad por hora baja aunque el equipo y el volumen sean los mismos.
- Hay palés en los pasillos o en las zonas de muelle de forma habitual.
- Las reposiciones no llegan a tiempo y los preparadores esperan.
- Los errores de preparación aumentan.
- Se plantea ampliar la nave o cambiar de nave sin haber medido la ocupación real.
- Se va a implantar un SGA o una automatización, o ha cambiado el perfil de los pedidos.
Preguntas frecuentes sobre el diseño layout
¿Qué es el diseño layout de un almacén?
El diseño layout de un almacén es la distribución física de sus zonas, estanterías, pasillos y muelles, y de los flujos de mercancía y personas que los unen. Su objetivo es equilibrar capacidad, velocidad de preparación y seguridad según la actividad real del almacén.
¿Qué factores intervienen en el diseño layout?
Los principales son los flujos y recorridos, la zonificación por rotación (ABC) y el slotting, el tipo de almacenaje y la altura, los pasillos y los equipos de manutención, los muelles de recepción y expedición, la separación entre picking y reserva, la previsión de crecimiento, la seguridad y la tecnología que se va a usar, como el SGA.
¿Cómo mejora la productividad un buen layout?
Un buen layout reduce los recorridos de los preparadores, elimina cuellos de botella en muelles y pasillos, aprovecha mejor el espacio y disminuye los errores de preparación. El efecto más directo está en el picking, donde el desplazamiento se lleva una parte importante del tiempo del operario.
¿Hace falta una nave más grande para mejorar el layout?
No necesariamente. Muchas mejoras del layout salen de reubicar referencias, reorganizar zonas o adecuar estanterías dentro de la misma nave, de modo que conviene medir la ocupación y los flujos reales antes de decidir una ampliación o un traslado.
¿Un SGA puede compensar un mal layout?
Un SGA solo compensa un mal layout en parte. El sistema ordena rutas y ubicaciones sobre el layout que hay; si los flujos se cruzan o las referencias de alta rotación están lejos de expedición, no puede acortar esos recorridos.
El diseño layout en Fluxia
En Fluxia, el diseño layout es uno de los cuatro ámbitos de nuestros estudios, junto con Organización, Tecnología y Procesos operativos. Partimos de entrevistas con el equipo y de los datos de actividad del almacén, y la propuesta puede incluir reubicar productos, adecuar estanterías o cambiar flujos de trabajo, ordenada por lo que más aporta. Después coordinamos la puesta en marcha y acompañamos al equipo; puedes ver cómo trabajamos en Servicios.